

Hiểu về độ nhám bề mặt gia công CNC và kỹ thuật hoàn thiện
Hoàn thiện gia công CNC là một giai đoạn quan trọng của hoạt động sản xuất vì các ứng dụng khác nhau yêu cầu các bộ phận gia công có tính thẩm mỹ, tuổi thọ và hiệu suất được cải thiện. Việc lựa chọn bề mặt gia công lý tưởng phụ thuộc vào các yêu cầu cụ thể, bao gồm ứng dụng của bộ phận dự định, tiêu chuẩn công nghiệp và vật liệu gia công
Bài viết này khám phá độ nhám bề mặt của các bộ phận CNC, các loại xử lý của chúng và cách chọn loại phù hợp cho các bộ phận của bạn. Hãy cùng bắt đầu!
Độ nhám bề mặt của các bộ phận gia công CNC là bao nhiêu?
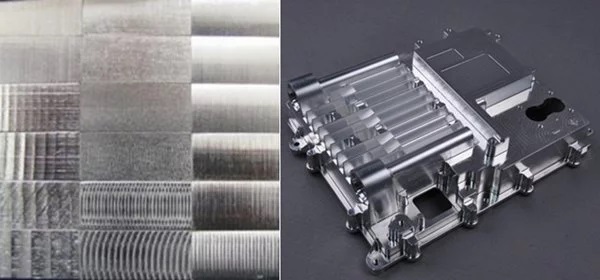
Độ nhám bề mặt của các bộ phận gia công CNC là kết cấu trung bình của bề mặt bộ phận sau các hoạt động gia công. Nó được sử dụng để định lượng các chi tiết tinh xảo của bề mặt vật liệu và được ký hiệu là 'Ra' (Độ nhám trung bình). Độ nhám bề mặt của một bộ phận CNC ảnh hưởng đáng kể đến các đặc tính vật lý và hiệu suất của nó. Tuy nhiên, thợ máy kiểm soát độ nhám bề mặt của các bộ phận gia công CNC thông qua việc lựa chọn công cụ tỉ mỉ và tối ưu hóa các thông số như tốc độ tiến dao, tốc độ cắt và độ sâu cắt.
Độ nhám bề mặt điển hình đạt được bằng gia công CNC
Độ nhám bề mặt của một bộ phận không phải lúc nào cũng ngẫu nhiên sau quá trình gia công CNC vì các ứng dụng khác nhau yêu cầu các bộ phận CNC có độ nhám bề mặt khác nhau để đảm bảo vừa vặn và hoạt động hoàn hảo. Dưới đây là độ nhám bề mặt gia công CNC điển hình:
3,2 μm Ra
Đây là lớp hoàn thiện máy thương mại tiêu chuẩn tương thích với hầu hết các bộ phận tiêu dùng. Mặc dù có vết cắt nhìn thấy được, nhưng 3,2 µm Ra là độ nhám bề mặt mặc định mà thợ máy áp dụng cho bộ phận CNC.
Đây là độ nhám bề mặt lý tưởng cho các bộ phận gia công tiếp xúc với rung động, ứng suất và tải trọng. Ngoài ra, nó được khuyến nghị để ghép các bề mặt chuyển động có tải trọng nhẹ và chuyển động chậm.
1,6 μm Ra
1,6 µm là mức độ nhám tiêu chuẩn của ngành cho các ứng dụng chung. Nó có các vết cắt hơi lộ ra và lý tưởng cho các thành phần máy móc hoặc các bộ phận cơ khí mà bề mặt hoàn thiện ít ảnh hưởng đến hiệu suất. Đây là độ nhám bề mặt hoàn hảo cho các bề mặt chịu tải nhẹ và chuyển động chậm thay vì các bộ phận quay nhanh và những bộ phận chịu rung động mạnh.
0,8 μm Ra
0,8 µm là độ nhám bề mặt khá cao, đòi hỏi phải kiểm soát cực kỳ chặt chẽ. Mặc dù đắt hơn, nhưng nó phù hợp với các bộ phận chịu ứng suất tập trung, đặc biệt là trong các ứng dụng ô tô và điện tử tiêu dùng. Bên cạnh đó, nó cũng có thể được sử dụng cho ổ trục trong các trường hợp liên quan đến chuyển động không thường xuyên và tải nhẹ.
0,4 μm Ra
Độ nhám bề mặt này phù hợp nhất với các bộ phận CNC có độ chính xác cao cho các ứng dụng đòi hỏi tính thẩm mỹ và độ mịn. Nó gần giống như bề mặt gương ở cấp độ vi mô. Các nhà phát triển sản phẩm chọn độ nhám bề mặt Ra 0,4 µm cho các thành phần quay nhanh, bao gồm trục và ổ trục. Tuy nhiên, nó thường đòi hỏi nhiều nỗ lực gia công và kiểm soát chất lượng hơn, ảnh hưởng đáng kể đến chi phí sản xuất và thời gian.
Các phương pháp hoàn thiện bề mặt gia công CNC khác nhau
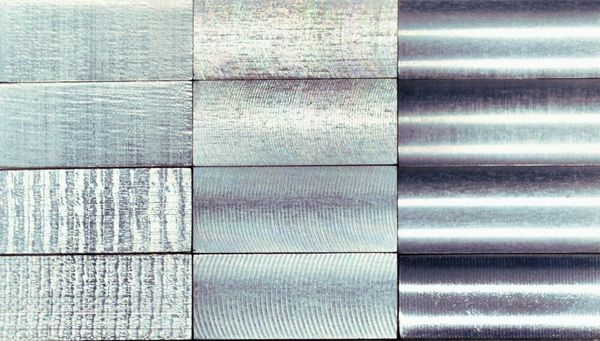
Các nhà thiết kế sản phẩm sử dụng các lớp hoàn thiện gia công CNC khác nhau tùy theo lợi thế riêng của chúng và các yêu cầu của ứng dụng dự định. Dưới đây là các tùy chọn hoàn thiện bề mặt thường được sử dụng, kim loại và vật liệu phi kim loại:
1. Phương pháp hoàn thiện cơ học
1.1 Hoàn thiện gia công
Là hình thức bề mặt của các bộ phận gia công ngay sau khi quá trình sản xuất hoàn tất. Các bộ phận thường có khuyết tật bề mặt, chẳng hạn như các vết dụng cụ nhỏ. Các bộ phận gia công với hoàn thiện gia công có độ nhám bề mặt trung bình là 3,2µm.
Xin lưu ý rằng các kỹ thuật hậu xử lý như làm mịn và đánh bóng có thể làm giảm dung sai kích thước của bề mặt gia công.
1.2 Phun hạt
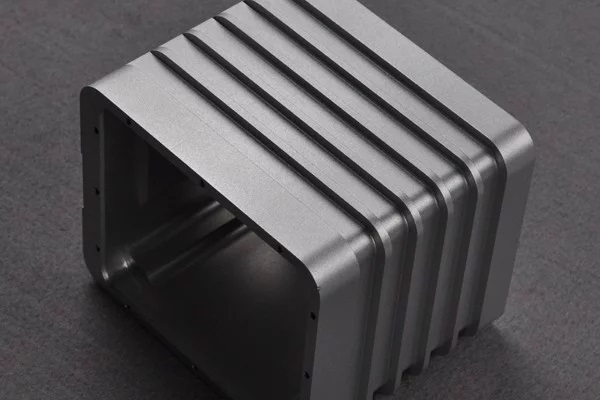
Hoàn thiện kim loại CNC phổ biến và tiết kiệm chi phí này cung cấp bề mặt hoàn thiện satin hoặc mờ cho các bộ phận không yêu cầu hoàn thiện bóng. Phun hạt liên quan đến việc bắn phá bề mặt của các bộ phận CNC bằng hàng triệu hạt thủy tinh nhỏ thông qua súng khí nén trong buồng kín để loại bỏ các khuyết tật và điểm không hoàn hảo.
1.3 Chải
Đây là phương pháp hoàn thiện bề mặt chính xác tạo ra kết cấu đồng đều, có hướng trên bề mặt các bộ phận CNC bằng cách sử dụng lông mịn hoặc vật liệu mài mòn. Hoàn thiện bằng cách chải đặc biệt thích hợp để làm nổi bật độ bóng tự nhiên của các bộ phận bằng nhôm, đồng và thép không gỉ mà không nhất thiết phải đánh bóng chúng ở độ bóng cao.
1.4 Phun cát
Là phương pháp hoàn thiện cơ học giúp làm sạch, làm mịn hoặc định hình bề mặt các bộ phận bằng cách đẩy vật liệu mài mòn như cát với vận tốc cao vào bề mặt. Phương pháp này phù hợp để loại bỏ chất gây ô nhiễm, thêm hoa văn hoặc chuẩn bị bề mặt để sơn hoặc phủ.
1.5 Đánh bóng
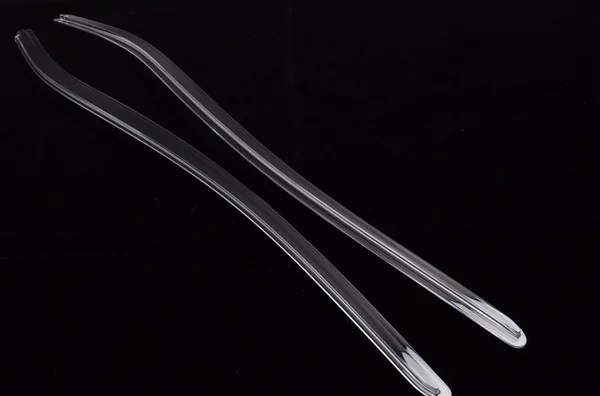
Đánh bóng là quá trình hoàn thiện bề mặt gia công CNC cơ học liên quan đến việc sử dụng chất mài mòn hoặc hợp chất đánh bóng để đạt được độ bóng cao phản chiếu trên bề mặt của các bộ phận khác nhau. Người thợ máy sử dụng các công cụ quay như bánh đánh bóng hoặc miếng đệm trong quá trình đánh bóng. Các nhà thiết kế sản phẩm thường đánh bóng các bộ phận y tế, thành phần chế biến thực phẩm và các mặt hàng xa xỉ vì chúng mang lại lợi ích về mặt thẩm mỹ, bảo vệ và chức năng.
1.6 Tạo vân
Hoàn thiện bề mặt tùy chỉnh này tạo ra kết cấu có hoa văn trên bề mặt của bộ phận kim loại CNC bằng cách ấn một công cụ có hoa văn vào bề mặt của phôi quay. Quá trình khía tạo ra hoa văn được kiểm soát chặt chẽ và đồng nhất để có vẻ ngoài đẹp hơn hoặc tăng cường độ bám trên các bộ phận kim loại, bao gồm đồng thau, thép và nhôm.
1.7 Mài
Hoàn thiện bề mặt gia công này bao gồm việc sử dụng bánh mài để loại bỏ vật liệu bổ sung khỏi bề mặt của các bộ phận gia công. Nó cung cấp bề mặt đồng đều và mịn hơn, đặc biệt là ở các vật liệu tích tụ nhiều chất gây ô nhiễm.
2. Phương pháp hoàn thiện hóa học
2.1 Sự thụ động hóa
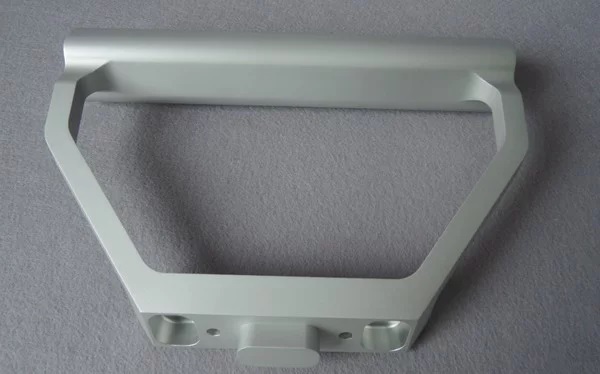
Đây là phương pháp xử lý hoàn thiện hóa học tiêu chuẩn được sử dụng để cải thiện khả năng chống ăn mòn của các bộ phận gia công. Quá trình thụ động hóa bao gồm nhúng vật liệu vào bể hóa chất để loại bỏ sắt khỏi bề mặt, tạo ra bề mặt nhẵn, sáng bóng.
2.2 Lớp phủ chuyển đổi hóa học
Còn được gọi là lớp phủ cromat, đây là quá trình hoàn thiện bề mặt gia công CNC liên quan đến việc nhúng kim loại như kẽm, cadmium, nhôm hoặc magiê vào axit cromic hoặc các dung dịch crom khác. Dung dịch này phản ứng với bề mặt kim loại để tạo ra lớp bảo vệ giúp tăng cường độ bám dính của sơn và cung cấp khả năng cách điện và chống ăn mòn.
2.3 Mạ kẽm
Mạ kẽm hoặc phủ kẽm là phương pháp xử lý bề mặt liên quan đến việc nhúng một chất nền rắn như thép vào dung dịch kẽm nóng chảy để phủ lên nó các lớp hợp kim kẽm-sắt và kim loại kẽm khác nhau. Phương pháp xử lý hoàn thiện tiết kiệm chi phí này tạo ra một lớp bảo vệ trên bề mặt các bộ phận gia công, ngăn ngừa ăn mòn và rỉ sét.
2.4 Lớp phủ oxit đen
Quá trình phủ chuyển đổi này tạo ra một lớp magnetite trên kim loại đen thông qua phản ứng hóa học giữa các muối oxy hóa trong dung dịch oxit đen và sắt trên bề mặt kim loại. Lớp phủ oxit đen tạo ra bề mặt không phản chiếu và chống ăn mòn trong các sản phẩm kiến trúc và tiêu dùng.
2.5 Đánh bóng bằng hơi nước
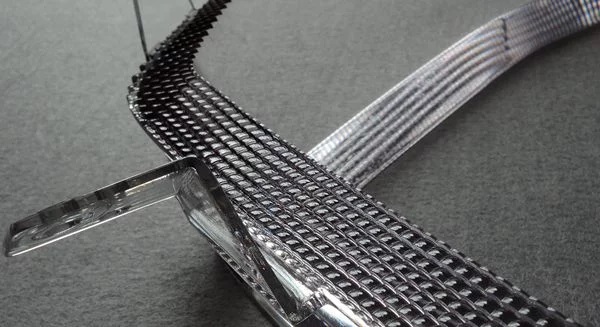
Quá trình hoàn thiện bề mặt chính xác này làm tan chảy bề mặt của các bộ phận nhựa CNC bằng hơi hóa chất để đạt được bề mặt nhẵn bóng. Các nhà sản xuất sử dụng kỹ thuật đánh bóng bằng hơi cho các vật liệu nhiệt dẻo như PC và acrylic. Nó cung cấp độ bóng cao hoặc độ trong quang học cho các ứng dụng như đèn ô tô và thiết bị y tế.
3. Phương pháp hoàn thiện điện/điện hóa
3.1 Anodizing
Đây là phương pháp điện hóa giúp cải thiện lớp oxit tự nhiên trên bề mặt kim loại, đặc biệt là nhôm. Anodizing làm tăng khả năng chống ăn mòn, chống mài mòn và độ cứng bề mặt của các bộ phận kim loại, đồng thời cho phép các bộ phận có màu sắc vì lý do thẩm mỹ.
3.2 Mạ điện
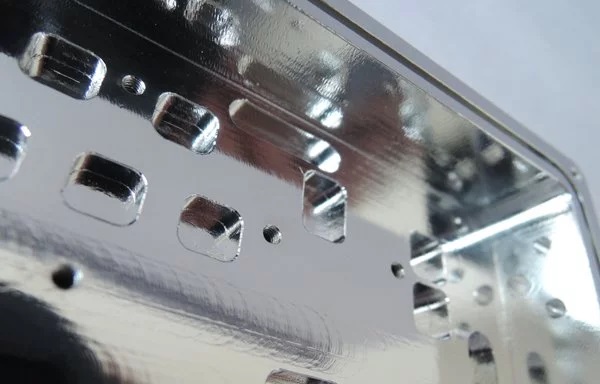
Quy trình hoàn thiện bề mặt tùy chỉnh này cho phép lắng đọng lớp phủ kim loại trên một bộ phận bằng dòng điện. Mạ điện giúp kiểm soát hiệu quả độ dày và thành phần của lớp lắng đọng, tăng cường độ dẫn điện, tính thẩm mỹ và khả năng chống ăn mòn.
3.3 Mạ niken không điện
Nó cũng được gọi là mạ niken phốt pho. Nó liên quan đến việc lắng đọng một lớp hợp kim niken-phốt pho đều trên bề mặt trên cùng của kim loại như thép hoặc nhôm. Chất nền rắn được ngâm trong dung dịch nước có muối niken và chất khử phốt pho. Mạ niken không điện phân cung cấp sự phân bố lớp phủ đồng đều, độ bám dính tốt và đặc tính chống ăn mòn.
3.4 Đánh bóng điện hóa
Đánh bóng điện hóa là phương pháp hoàn thiện điện hóa tiêu chuẩn, hòa tan lớp vật liệu bên ngoài để loại bỏ các điểm không đồng đều trên bề mặt, mang lại bề mặt sáng hơn và mịn hơn. Nó cải thiện khả năng làm sạch và chống ăn mòn của các bộ phận kim loại.
3.5 Sơn tĩnh điện
Phương pháp phủ bột đòi hỏi phải phủ một lớp nền rắn bằng bột khô chảy tự do. Bột khô (polyme nhiệt dẻo hoặc nhiệt rắn) được phun tĩnh điện và xử lý ở nhiệt độ cao dưới ánh sáng UV hoặc nhiệt. Lớp hoàn thiện kim loại CNC này hoạt động tốt nhất với vật liệu kim loại.
4. Phương pháp hoàn thiện nhiệt
4.1 Ủ
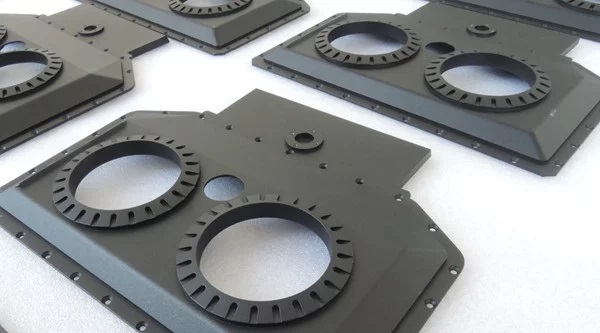
Ủ là quá trình hoàn thiện kim loại CNC bao gồm nung nóng vật liệu cho đến khi nó kết tinh lại, sau đó cho vào cát để nguội dần hoặc làm nguội đến nhiệt độ phòng trong lò. Mặc dù quá trình làm nguội chậm, nhưng nó giúp giảm độ cứng của kim loại, tăng độ đàn hồi và tăng khả năng làm việc lạnh của kim loại.
4.2 Xử lý nhiệt
Nó bao gồm một loạt các quy trình được sử dụng để sửa đổi cấu trúc vi mô của vật liệu nhằm cải thiện các tính chất vật lý và cơ học của chúng, bao gồm độ dẻo, độ bền và độ cứng.
4.3 Làm nguội
Quá trình xử lý nhiệt này bao gồm việc đưa kim loại vào nhiệt độ cao dưới điểm tới hạn và giữ nguyên trước khi làm nguội để đạt được sự cân bằng giữa độ dẻo dai và độ cứng của kim loại sau khi tôi.
Làm thế nào để chọn phương pháp xử lý bề mặt phù hợp cho các bộ phận gia công CNC?
Để lựa chọn thành công phương pháp xử lý bề mặt phù hợp với yêu cầu thiết kế và ứng dụng của phần gia công CNC, sau đây là một số yếu tố cần đánh giá cẩn thận:
Vật liệu
Thông thường, vật liệu của các bộ phận gia công phản ứng khác nhau với bề mặt gia công CNC cụ thể. Ví dụ, các bộ phận nhôm tương thích với quá trình anot hóa và sơn tĩnh điện để tăng tính thẩm mỹ và khả năng chống ăn mòn. Đồng thời, quá trình thụ động hóa thường có thể sử dụng trên các bộ phận thép không gỉ để chống ăn mòn và kéo dài tuổi thọ, và thép tương thích với oxit đen hoặc mạ kẽm.
Chức năng
Mỗi bộ phận gia công CNC đều có mục đích hoặc ứng dụng cụ thể. Do đó, phải chọn bề mặt hoàn thiện tương thích dựa trên các chức năng khác nhau để đáp ứng các yêu cầu về thiết kế và hiệu suất. Bạn có thể phải chọn bề mặt hoàn thiện như mạ hoặc anot hóa cho các bộ phận tiếp xúc với chất ăn mòn hoặc môi trường.
Ngoài ra, các phương pháp tôi cứng vỏ hoặc hoàn thiện nhiệt như tôi luyện hoặc ủ có thể phù hợp nếu bộ phận tiếp xúc với các ứng dụng mài mòn cao. Mạ điện các bộ phận gia công bằng lớp phủ dẫn điện như đồng, bạc hoặc vàng có thể phù hợp để cải thiện độ dẫn điện trong các linh kiện điện tử.
Thẩm mỹ
Hình thức mong muốn của bộ phận CNC quyết định lựa chọn lớp hoàn thiện bề mặt. Các phương pháp xử lý hoàn thiện bề mặt cung cấp nhiều hiệu ứng thị giác từ mờ và satin đến độ bóng cao. Các lớp hoàn thiện gia công CNC như đánh bóng và mạ điện mang lại độ bóng cao, trong khi sơn tĩnh điện, phun bi và phun cát mang lại độ bóng mờ hoặc satin đồng đều.
Trị giá
Các quy trình hoàn thiện bề mặt chính xác thường khác nhau về mặt chi phí. Ví dụ, các bộ phận phủ bột sẽ tốn kém hơn sơn thông thường. Nhưng nó hiệu quả về mặt chi phí đối với các đợt sản xuất lớn hơn. Do đó, cân bằng tất cả các thông số, bao gồm chi phí, thời gian và chức năng, sẽ là cách tốt nhất để đạt được kết quả tốt nhất.
Thời gian dẫn
Một số lớp hoàn thiện gia công CNC mất nhiều thời gian hơn những lớp khác để đạt được. Ví dụ, bạn có thể cần chọn lớp hoàn thiện bề mặt kim loại nhanh hơn, như đánh bóng, khi làm việc với thời gian hoàn thiện ngắn hơn. Tuy nhiên, bạn có thể muốn sử dụng lớp hoàn thiện chất lượng cao như anodizing nếu bạn có nhiều thời gian hơn và cần các bộ phận có lớp hoàn thiện bề mặt chính xác và bóng hơn.
Phương pháp đo độ hoàn thiện bề mặt gia công CNC
Các nhà sản xuất sử dụng các phương pháp đo hoàn thiện bề mặt gia công CNC khác nhau để xác định xem mức độ hoàn thiện bề mặt đạt được có cho phép các bộ phận đáp ứng các yêu cầu hoàn thiện bề mặt cụ thể và tiêu chí hiệu suất hay không. Mỗi kỹ thuật cung cấp thông tin chi tiết về các điểm không đồng đều của bề mặt, kết cấu và chất lượng tổng thể. Các phương pháp đo này bao gồm:
- Kiểm tra bằng mắt: Mặc dù mang tính chủ quan, nhưng việc kiểm tra bằng mắt các bộ phận gia công giúp xác định nhanh chóng các lỗi bề mặt đáng kể.
- Máy đo độ cong: Máy đo độ cong liên quan đến việc di chuyển một cây bút stylus trên bề mặt của bộ phận để tạo ra một hồ sơ chi tiết có thể được đánh giá để đánh giá các đặc tính bề mặt.
- Máy kiểm tra độ nhám bề mặt: Các thiết bị này định lượng các điểm bất thường nhỏ trên bề mặt của các bộ phận gia công, chỉ ra giá trị độ nhám định lượng.
Chuyên môn về gia công CNC và hoàn thiện bề mặt
Tại Dachi, chúng tôi cung cấp xưởng gia công CNC với nhiều khả năng để đáp ứng nhiều nhu cầu sản xuất khác nhau. Từ kiểm soát chính xác độ nhám bề mặt đến các phương pháp hoàn thiện tiên tiến, chúng tôi cung cấp các bộ phận gia công có tính thẩm mỹ, độ bền và hiệu suất.
Các dịch vụ của chúng tôi bao gồm hậu hoàn thiện, đảm bảo rằng mọi bộ phận đều đáp ứng các tiêu chuẩn công nghiệp và các yêu cầu gia công cụ thể. Cho dù bạn cần nguyên mẫu chức năng hay các thành phần cấp sản xuất, Dachi đảm bảo chất lượng vượt trội, chi phí cạnh tranh và thời gian hoàn thành nhanh chóng, phù hợp với mục tiêu dự án của bạn.