

Nguyên nhân nào gây ra hiện tượng mài mòn kim loại và cách phòng ngừa?
Mục tiêu trong các dự án kỹ thuật cơ khí là tạo ra các sản phẩm bền và an toàn. Một khía cạnh chính của việc này là thiết kế các thành phần chịu được sự mài mòn, một vấn đề kỹ thuật phổ biến liên quan đến sự mài mòn của chất kết dính trên bề mặt ghép nối.
Trong bài viết này, chúng ta sẽ đi sâu vào chủ đề về hiện tượng ăn mòn kim loại. Trọng tâm sẽ là mô tả hiện tượng ăn mòn kim loại là gì, nguyên nhân, phương pháp phòng ngừa và kỹ thuật sửa chữa.
Hiện tượng mòn kim loại là gì?
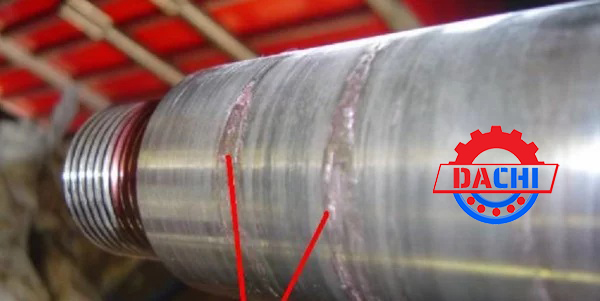
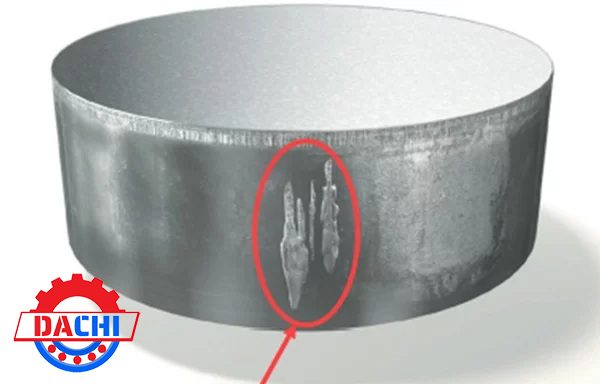
Chúng ta hãy bắt đầu bằng cách thiết lập một định nghĩa: galling là gì? Đây là một loại mài mòn dính nghiêm trọng trên bề mặt kim loại trượt vào nhau dưới áp suất và nhiệt độ cao. Ma sát kết quả dẫn đến các vấn đề như truyền vật liệu (hàn lạnh), rách bề mặt và co giật trong những trường hợp cực đoan.
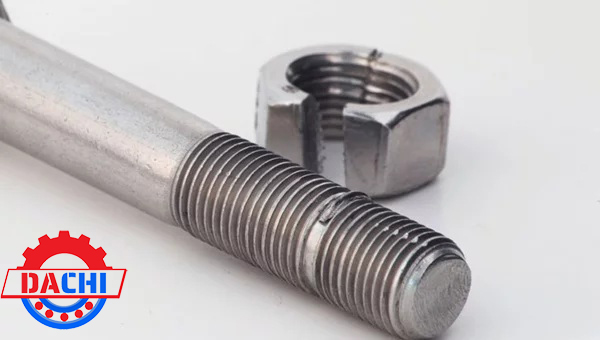
Sự ăn mòn kim loại là một vấn đề lớn trong các ứng dụng có tiếp xúc kim loại-kim loại, chẳng hạn như trong ốc vít , ổ trục hoặc piston. Các mối nối bu lông đai ốc đôi khi bị khóa dưới tác động của mô-men xoắn siết chặt. Đây là một loại ăn mòn được biết đến rộng rãi được gọi là ăn mòn ren.
Cơ chế:
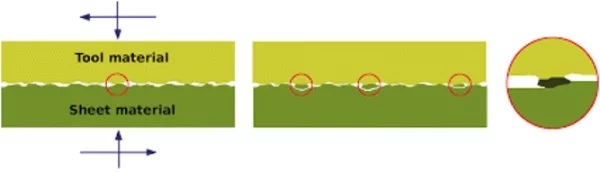
Sự mài mòn kim loại về cơ bản là một cơ chế truyền vật liệu không mong muốn. Khi hai bề mặt trượt vào nhau dưới áp lực, vật liệu chuyển từ bề mặt này sang bề mặt kia do hao mòn chất kết dính.
Nguyên nhân gây ra sự kết dính kim loại-kim loại này thường là sự phá vỡ các lớp oxit bảo vệ trên bề mặt tiếp xúc. Nếu không có lớp này, các nguyên tử từ cả hai bề mặt sẽ tự do liên kết với nhau, tạo thành các mối hàn cực nhỏ.
Sau đó, chuyển động bề mặt tương đối, kết hợp với ma sát và áp suất, xé toạc các mối hàn này. Hành động xé này tạo ra các điểm gồ ghề trên bề mặt như các điểm gồ ghề, hố và cục u. Các điểm gồ ghề này làm tăng tốc độ hoạt động mài mòn vì chúng làm tăng độ gồ ghề của bề mặt, tăng ma sát và các điểm áp suất cục bộ.
Nhìn chung, kim loại có độ dẻo cao dễ bị trầy xước hơn do tính dẻo của chúng. Chúng dễ bị biến dạng ở mức ứng suất thấp hơn.
Các yếu tố khác nhau gây ra sự trầy xước
Sự ăn mòn là kết quả của một số yếu tố. Phần này thảo luận về các yếu tố chính góp phần gây ra sự ăn mòn kim loại.
Áp suất cao
Áp suất là yếu tố chính gây ra sự mài mòn kim loại. Áp suất bề mặt chuyển thành ứng suất tiếp xúc cao, từ đó làm vỡ lớp oxit bảo vệ hiệu quả hơn.
Khi điều này xảy ra, áp suất cũng góp phần làm tăng tính dẻo của vật liệu tại vùng tiếp xúc cục bộ, từ đó góp phần gây ra hiện tượng mài mòn.
Chuyển động tương đối
Chuyển động tương đối giữa các bề mặt tiếp xúc là yếu tố chính khác gây ra sự mài mòn kim loại ngoài áp suất. Chuyển động tương đối tạo ra ma sát và độ bám dính giữa các bề mặt tiếp xúc và loại bỏ và kéo các hạt khỏi các vùng liên kết.
Điều này thúc đẩy sự xói mòn các lớp oxit bảo vệ, bề mặt bị rách do mảnh vụn cọ xát vào bề mặt tiếp xúc và sinh nhiệt. Tất cả các yếu tố này đều gây ra hiện tượng mài mòn.
Một ví dụ phổ biến về điều này là kim loại bị ăn mòn trong ổ trục, nơi chứa nhiều bộ phận chuyển động tương đối với nhau trong điều kiện tốc độ cao.
Ghép cặp các kim loại tương tự
Kim loại có cấu trúc nguyên tử tương tự có nguy cơ bị mòn cao hơn. Đây là lý do tại sao các chuyên gia khuyên nên bôi trơn hoặc chống kẹt khi sử dụng đai ốc và bu lông bằng thép không gỉ, vì mòn thép không gỉ là vấn đề thường gặp.
Mặt khác, những cặp kim loại không giống nhau như thép không gỉ-đồng thau không bị ăn mòn do cấu trúc nguyên tử của chúng không tương thích.
Thiếu bôi trơn
Bôi trơn trên bề mặt tiếp xúc là một yếu tố khác gây ra hiện tượng mài mòn kim loại. Chất bôi trơn tạo thành một lớp giữa các bề mặt tiếp xúc, ngăn chặn tiếp xúc trực tiếp giữa kim loại với kim loại. Do đó, chúng ngăn chặn việc loại bỏ các oxit bảo vệ và tách các điểm không đều trên bề mặt.
Mảnh vỡ
Các hạt mảnh vụn từ môi trường, hoạt động gia công hoặc mài mòn bề mặt có thể bị kẹt giữa các bề mặt kim loại. Các hạt này làm tăng tốc độ mài mòn kim loại vì chúng làm tăng độ mài mòn của bề mặt và làm xước lớp oxit bảo vệ.
Làm thế nào để ngăn ngừa hiện tượng trầy xước?
Các kỹ sư sử dụng một số kỹ thuật để tối ưu hóa thiết kế nhằm giảm thiểu tối đa sự mài mòn kim loại.
Bôi trơn
Thường là phương pháp hiệu quả nhất để giảm thiểu khả năng kim loại bị mài mòn. Các chất bôi trơn như dầu hoặc chất chống kẹt có tác dụng tạo ra một lớp bảo vệ giữa các bề mặt tiếp xúc. Điều này làm giảm tiếp xúc trực tiếp giữa kim loại với kim loại và ma sát, cả hai đều là những tác nhân chính gây ra mài mòn.
Hơn nữa, sự hiện diện của chất bôi trơn cũng làm giảm sự sinh nhiệt, ngăn ngừa hiện tượng chảy nhựa.
Quản lý tải
Sự ăn mòn kim loại có mối quan hệ trực tiếp với áp suất và ứng suất tiếp xúc. Do đó, việc giảm tải trọng bên ngoài để giảm thiểu áp lực lên bề mặt tiếp xúc cũng giúp ngăn ngừa sự ăn mòn.
Các thành phần quản lý tải như vòng đệm hoặc hướng dẫn mô-men xoắn siết chặt thường hữu ích trong việc tránh trầy xước.
Lớp phủ bề mặt
Vì hiện tượng ăn mòn kim loại là vấn đề liên quan cụ thể đến bề mặt nên sử dụng lớp phủ bề mặt để thay đổi đặc tính bề mặt là phương pháp rất hiệu quả để ngăn ngừa hiện tượng ăn mòn.
Các kỹ thuật phủ như thấm nitơ, anot hóa hoặc phủ Teflon giúp bề mặt vật liệu chống lại sự mài mòn của keo và hàn lạnh. Hơn nữa, các lớp phủ bề mặt này cũng cải thiện các đặc tính như khả năng giữ chất bôi trơn.
Lựa chọn vật liệu
Việc lựa chọn cặp vật liệu có thể làm giảm đáng kể nguy cơ ăn mòn kim loại. Như đã thảo luận trước đó, các kim loại tương tự dễ bị ăn mòn hơn các cặp kim loại không giống nhau. Ví dụ, lớp phủ đồng thau hoặc kẽm là lựa chọn vật liệu phổ biến để đi kèm với bề mặt thép không gỉ nhằm ngăn ngừa ăn mòn thép không gỉ.
Hơn nữa, trong một nhóm vật liệu, có một số loại có khả năng chống ăn mòn hơn những loại khác. Trong trường hợp thép không gỉ, SS 304/316 có khả năng chống ăn mòn tốt hơn SS 410/420.
Tăng diện tích tiếp xúc
Một kỹ thuật phổ biến để ngăn ngừa sự ăn mòn kim loại là tăng diện tích bề mặt tại giao diện tiếp xúc. Điều này làm giảm áp lực lên bề mặt (vì Áp suất = Lực/Diện tích), gián tiếp dẫn đến quản lý tải tốt hơn và giảm khả năng ăn mòn.
Tối ưu hóa bề mặt hoàn thiện
Galling là một hiện tượng bề mặt, do đó, độ hoàn thiện bề mặt đóng vai trò chính trong việc xác định mức độ dễ bị galling của một cặp bề mặt. Các bề mặt rất nhẵn không có bề mặt không bằng phẳng, do đó có rất nhiều tiếp xúc trực tiếp giữa cả hai mặt, thúc đẩy liên kết hóa học và galling. Mặt khác, bề mặt gồ ghề gây ra tình trạng rách bề mặt và phá hủy các lớp oxit bảo vệ.
Những hiện tượng thường gặp của Galling
Chúng ta hãy cùng xem xét một số ví dụ phổ biến về hiện tượng ăn mòn kim loại từ nhiều ứng dụng khác nhau.
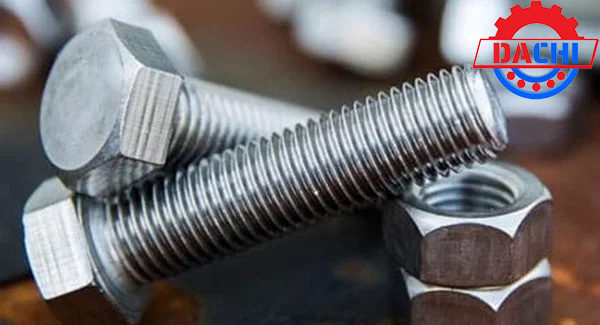
- Chốt ren: Rỉ ren khá phổ biến ở các chốt được thiết kế hoặc lắp đặt kém. Rỉ là nguyên nhân chính khiến bu lông thép không gỉ bị kẹt.
- Thân van/Ghế van: Van trong động cơ ô tô trượt bên trong ghế van, tạo ra bề mặt tiếp xúc với áp suất và nhiệt độ bề mặt. Sự mài mòn là một phần của quá trình hao mòn thông thường ở các bộ phận này.
- Khuôn và Khuôn mẫu: Khuôn mẫu/khuôn mẫu trong các ứng dụng như ép phun trải qua hàng nghìn chu kỳ mỗi ngày. Trong mỗi chu kỳ, các cặp kim loại trượt trong các bộ phận như chốt đẩy cọ xát vào nhau, gây ra hiện tượng mài mòn.
- Vòng bi: Các thành phần lăn trong vòng bi trượt trên các vòng bi dưới tải trọng áp suất cao và điều kiện nhiệt độ cao. Điều này thường dẫn đến mòn, làm giảm tuổi thọ hữu ích và chức năng còn lại của vòng bi.
Mẹo sửa chữa bề mặt kim loại bị trầy xước
Chúng tôi đã thảo luận về các nguyên nhân chính gây ra hiện tượng ăn mòn kim loại và các hiện tượng thường gặp trong môi trường công nghiệp. Tuy nhiên, ăn mòn kim loại là một hiện tượng vi cấu trúc, vẫn không thể loại bỏ hoàn toàn khỏi các thiết kế cơ khí mặc dù đã có các biện pháp phòng ngừa cần thiết. Phần này chia sẻ một số mẹo từ các chuyên gia để sửa chữa bề mặt kim loại bị ăn mòn.
Tuy nhiên, bước đầu tiên trước khi sửa chữa là kiểm tra mức độ nghiêm trọng nhanh chóng. Rỉ là một khiếm khuyết bề mặt có thể ở trên bề mặt hoặc tồn tại sâu hơn trong vật liệu. Đánh giá mức độ hư hỏng trước khi quyết định giữa việc sửa chữa hay cạo phần kim loại bị rỉ là một biện pháp kỹ thuật tốt.
Nếu một bộ phận nào đó được coi là phù hợp để sửa chữa, có thể sử dụng các kỹ thuật sau:
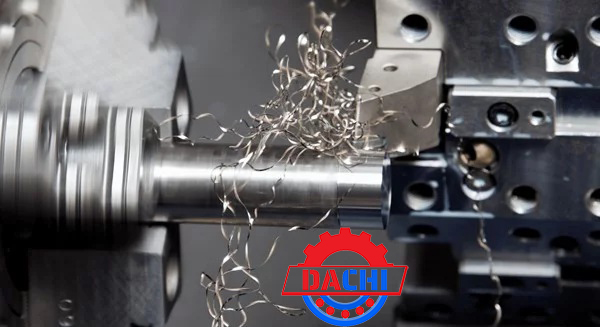
- Mài/Gia công: Một cách tiếp cận đơn giản là chỉ cần loại bỏ vật liệu khỏi bề mặt có khuyết tật mài mòn thông qua các hoạt động mài hoặc cắt kim loại. Tuy nhiên, điều này phụ thuộc vào việc loại bỏ vật liệu có khả thi hay không. Nếu một bộ phận yêu cầu độ chính xác về kích thước và dung sai chặt chẽ, thì việc loại bỏ vật liệu sẽ không phải là một lựa chọn.
- Chất mài mòn/mài mịn: Các vết xước nhỏ trên kim loại có thể khắc phục bằng các thao tác đánh bóng, như sử dụng giấy nhám mịn hoặc bột mài.
- Ren lại/Lắp lại ren: Trong trường hợp ren bị xước, phương pháp sửa chữa khả thi là ren lại các lỗ hoặc lắp lại ren. Phương pháp này chỉ khả thi đối với hư hỏng ren nhỏ và cần có biện pháp phòng ngừa như bôi trơn thích hợp.
Giải pháp gia công để ngăn ngừa mòn – Dachi
Chúng tôi hiểu tác động quan trọng của sự mài mòn kim loại đối với hiệu suất và tuổi thọ của bộ phận. Các dịch vụ gia công CNC của Dachi được thiết kế để giảm thiểu hao mòn keo dán thông qua các quy trình gia công được tối ưu hóa và xử lý bề mặt tiên tiến.
Cho dù đó là ốc vít, van hay các thành phần ổ trục, đội ngũ giàu kinh nghiệm của chúng tôi đảm bảo mọi bộ phận đều được thiết kế để chống mài mòn, cải thiện độ bền và chức năng trên nhiều ứng dụng. Tin tưởng Dachi để có các giải pháp gia công hiệu suất cao trên thép không gỉ và các kim loại khó khác.