

Tiện trụ bậc so với tiện côn: Sự khác biệt là gì?
Tiện là một hoạt động gia công cơ bản đã hỗ trợ ngành sản xuất trong nhiều thế kỷ. Nó tiếp tục phát triển và là một kỹ thuật sản xuất cốt lõi cho đến ngày nay. Bài viết này sẽ thảo luận về hai loại hoạt động tiện: Tiện trụ bậc so với tiện côn. Chúng ta sẽ khám phá quy trình bước và quy trình tiện côn và giải thích sự khác biệt của chúng.
Tiện về cơ bản là một hoạt động cắt trong đó một công cụ cắt sắc bén định hình một phôi đang quay bằng cách loại bỏ vật liệu khỏi bề mặt của nó. Công cụ di chuyển dọc theo bề mặt của phôi theo một mẫu cụ thể để đạt được hình dạng mong muốn.
Về cơ bản, tiện tạo ra hình trụ hoặc hình nón do chuyển động quay của phôi. Tuy nhiên, công nghệ tiện CNC hiện đại cũng có thể tạo ra các đặc điểm hình học phức tạp hơn.
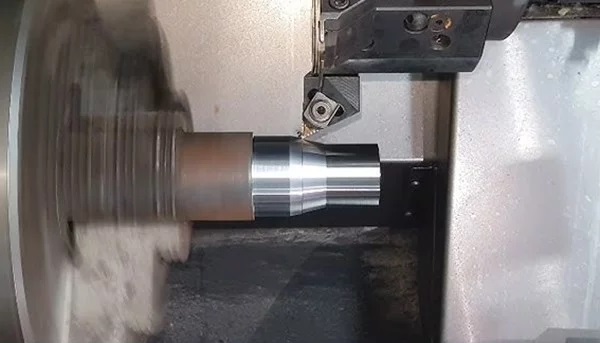
Máy tiện thường thực hiện các thao tác tiện. Nó có thể là máy tiện động cơ tiêu chuẩn, hoặc máy tiện CNC. Ngày nay, máy gia công CNC tiên tiến như máy phay tiện cũng có thể đạt được hình học chính xác để tiện.
Tiện trụ bậc và tiện côn là hai loại hoạt động tiện phổ biến. Bây giờ chúng ta hãy đi sâu vào các chủ đề này.
Step Turning là gì?
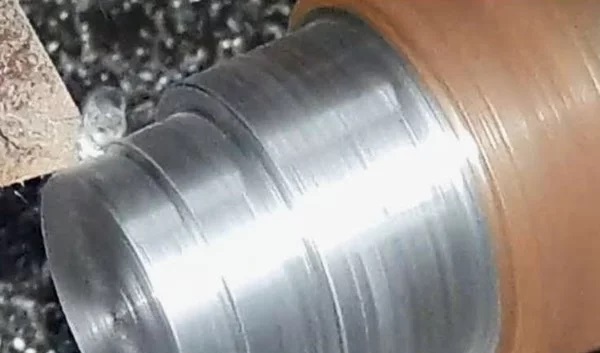
Đây là quá trình cơ bản và đơn giản hơn trong so sánh Tiện trụ bậc thang với tiện côn. máy tiện được sử dụng để tạo ra nhiều bước (các phần có đường kính khác nhau) dọc theo chiều dài của phôi hình trụ quay.
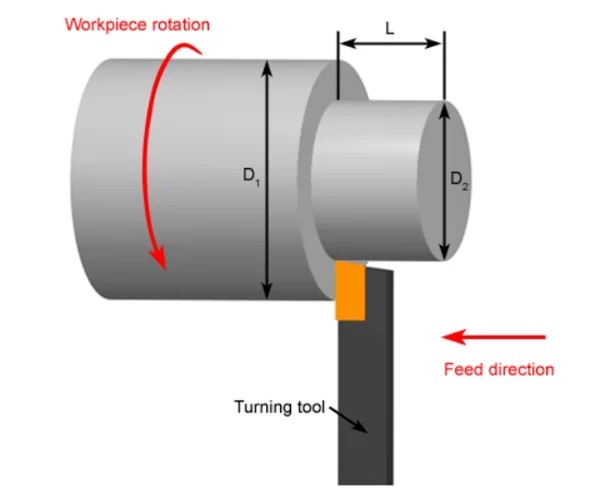
Mỗi bước là một phần có đường kính không đổi. Điều này chỉ ra rằng hướng tiến dao của dụng cụ cắt tiện luôn song song với trục của phôi.
Vì hình dạng của các phần có đường kính khác nhau giống với 'bậc thang' như trong cầu thang, nên tên 'bậc thang quay' đã trở nên phổ biến. Hình bên dưới cho thấy một trục nhiều bậc điển hình với các thuật ngữ liên quan.
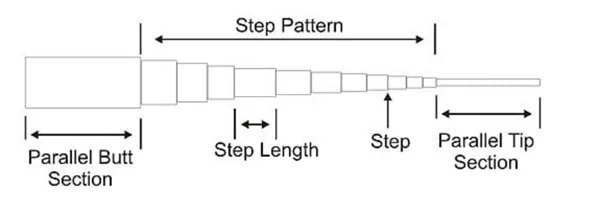
Phôi cuối cùng có thể có bất kỳ số bước nào, tùy thuộc vào thiết kế. Các bước này có thể có nhiều ứng dụng như cung cấp chỗ ngồi cho các thành phần ghép nối như ống lót, vai để định vị ổ trục hoặc cho mục đích thẩm mỹ.
Quá trình chuyển bước diễn ra như thế nào?
Quá trình tiện trụ khá đơn giản nhưng đòi hỏi sự kiên nhẫn. Nhìn chung, Tiện trụ bậc bắt đầu bằng một phôi tròn đồng nhất được gắn vào máy.
Sau đó, tiến hành cắt thô ban đầu để đạt được đường kính đồng đều trên toàn bộ chiều dài của vật liệu và loại bỏ mọi đặc điểm không bằng phẳng trên bề mặt.
Sau đó, thợ máy thực hiện tiện từng bước một cách dần dần, giảm đường kính của từng phần theo nhiều bước cho đến khi đạt được đường kính chính xác. Đối với mỗi bước tiếp theo, dụng cụ cắt phải đảm bảo căn chỉnh và kích thước chính xác.
Cuối cùng, thực hành tốt là thêm một đường cắt hoàn thiện. Điều này giúp đạt được bề mặt hoàn thiện mịn và kiểm soát chính xác các kích thước.
Tiện côn là gì?
Bây giờ chúng ta hãy chuyển sang phần thứ hai trong cuộc thảo luận của chúng ta về tiện bậc so với tiện côn. Quá trình tiện côn tạo ra một bề mặt có độ côn, nghĩa là đường kính của phôi thay đổi dần theo chiều dài của nó. Phôi cuối cùng có hình nón, trái ngược với tiện bậc, có các bậc sắc nét và bề mặt thẳng.
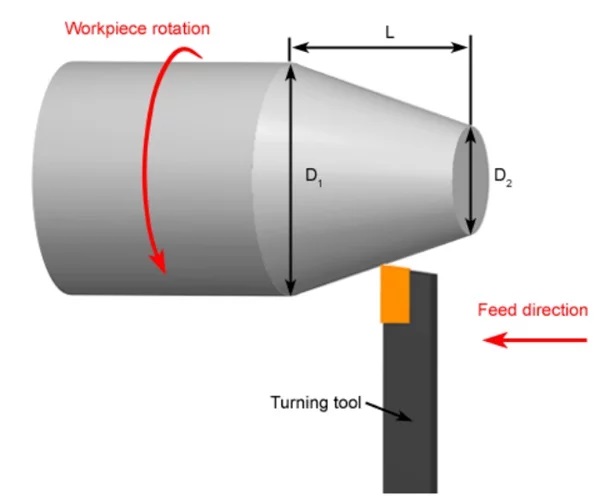
Tiện côn có thể có nhiều loại khác nhau. Tóm tắt từng loại như sau:
- Côn ngoài: Côn ngoài nằm ở bề mặt bên ngoài của phôi, như thể hiện trong hình trên.
- Côn bên trong: Côn bên trong được tạo ra trên bề mặt bên trong của phôi rỗng, thường bằng dụng cụ khoan.
- Taper thẳng: Bề mặt thuôn thẳng và không có độ cong. Nói cách khác, taper thẳng có góc thuôn nhất quán dọc theo chiều dài của vết cắt.
- Taper biến thiên: Taper biến thiên không thẳng. Chúng có các đường cong và rãnh bằng cách sử dụng góc taper biến thiên.
Quá trình tiện côn diễn ra như thế nào?
Quá trình tiện côn phức tạp hơn một chút khi so sánh tiện bậc thang với tiện côn. Người thợ máy cần cân nhắc nhiều yếu tố hơn khi lập kế hoạch cắt côn và thực hành cẩn thận hơn.
Nhìn chung, các điểm liên quan đến lắp ghép phôi, cắt thô và các khoản phụ cấp hoàn thiện giống như tiện trụ bậc. Tuy nhiên, cũng có những yếu tố khác cần xem xét.
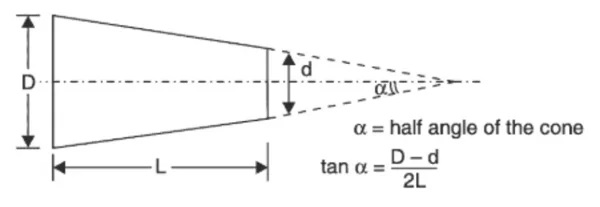
Đầu tiên và quan trọng nhất, góc côn được tính toán. Đối với điều này, chúng ta hãy xem hình trên. Nó cho thấy hình dạng cuối cùng của phôi với một góc côn. Các thuật ngữ như sau:
- α = Góc côn
- L = Chiều dài của phần côn của phôi
- D = Đường kính lớn nhất ở đầu lớn hơn của côn
- d = Đường kính nhỏ nhất ở đầu nhỏ hơn của côn
Công thức sau đây tính toán góc côn:
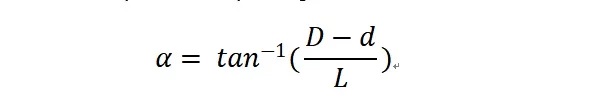
Đây là góc mà dụng cụ cắt phải di chuyển so với trục của phôi đang quay.
Sau khi tính toán góc côn, thợ máy sẽ chọn phương pháp tiện côn phù hợp. Có một số kỹ thuật để thực hiện tiện côn. Các phương pháp quy trình tiện côn phổ biến nhất như sau:
- Phụ kiện tiện côn: Người thợ máy sử dụng một phụ kiện đặc biệt trên máy tiện cho phép hướng đưa phôi theo góc tương đương với góc côn.
- Offset Tailstock: Tailstock của máy tiện được dịch chuyển nhẹ sang một bên, nghiêng phôi theo một góc. Bằng cách tinh chỉnh độ lệch của tailstock, có thể đạt được góc côn chính xác.
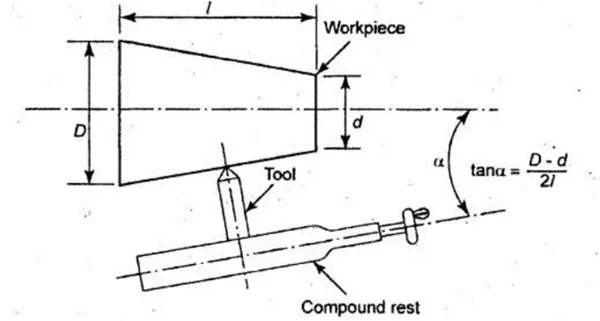
- Thanh trượt ghép : Góc của giá đỡ ghép của máy tiện cũng có thể điều chỉnh được. Nhìn chung, cũng có một thước đo góc được dập nổi trong đế giá đỡ ghép. Trong nhiều trường hợp, đây là cách thuận tiện và nhanh nhất để thực hiện tiện côn trong quá trình gia công thủ công.
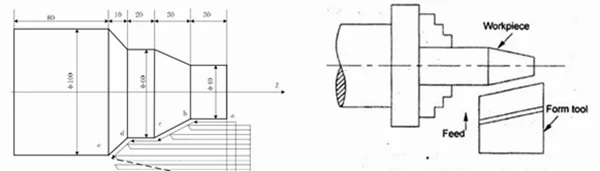
- Form Tool : Phương pháp này sử dụng các thiết kế công cụ tùy chỉnh (công cụ tạo hình) với cạnh cắt nghiêng. Góc nghiêng bằng góc côn. Trong kỹ thuật này, hướng nạp vuông góc với trục phôi.
Sự khác biệt chính giữa Tiện trụ bậc và tiện côn
Quá trình Tiện trụ bậc và quá trình tiện côn đều là các hoạt động tiện có thiết lập máy và dụng cụ tương tự. Tuy nhiên, như chúng ta vừa thấy, có nhiều điểm khác biệt giữa hai quá trình này. Một kỹ sư và kỹ thuật viên chuyên gia nên thành thạo những điểm khác biệt này để hiểu đầy đủ khi nào và cách sử dụng từng loại quy trình tiện.
Hình dạng phôi
Sự khác biệt đáng kể nhất giữa Tiện trụ bậc và tiện côn là về mặt hình học. Phôi Tiện trụ bậc có các mặt cắt phẳng, dạng bậc trong khi tiện côn tạo ra các mặt cắt hình nón.
Trong quá trình tiện côn biến thiên, độ dốc của mặt cắt có các đường cong, khiến quá trình này linh hoạt hơn so với tiện bậc.
Di chuyển công cụ
Hướng dẫn nạp của dụng cụ cắt khác nhau giữa cả hai quy trình tiện. Trong quy trình Tiện trụ bậc, dụng cụ di chuyển song song với trục của phôi. Khoảng cách từ đầu dụng cụ cắt đến trục phôi tương đương với đường kính của bước trục.
Trong tiện côn, do yêu cầu cắt theo góc côn, dụng cụ cắt di chuyển theo một góc so với trục chi tiết gia công. Trong trường hợp này, vì dụng cụ di chuyển theo một góc, khoảng cách giữa cạnh dụng cụ cắt và trục chi tiết gia công liên tục thay đổi. Tuy nhiên, khoảng cách vẫn nằm giữa đường kính lớn nhất và nhỏ nhất của phần côn.
Thiết lập công cụ
Thiết lập dụng cụ và phương pháp thực hiện cũng khá khác nhau khi so sánh Tiện trụ bậc với tiện côn. Thiết lập dụng cụ cắt rất đơn giản trong Tiện trụ bậc, với dụng cụ chỉ cần được gắn chặt theo bất kỳ hướng phù hợp nào trong thiết bị gắn dụng cụ.
Đối với tiện côn, cần phải cẩn thận và đưa ra quyết định nhiều hơn. Để bắt đầu, có một số phương pháp để gia công côn. Trong các phần trước, chúng ta đã thảo luận về một số phương pháp tiện côn phổ biến.
Hơn nữa, vì góc côn là một thông số khác trong quá trình gia công, nên nó tạo ra một nguồn không chính xác bổ sung. Mỗi phương pháp có phạm vi dung sai riêng cho góc côn. Nhìn chung, các phương pháp yêu cầu điều chỉnh thủ công như phương pháp bù trừ đuôi hoặc phương pháp trượt hợp chất không chính xác hơn các phương pháp khác như sử dụng công cụ tạo hình hoặc máy CNC.
Hậu xử lý
Quá trình xử lý hậu kỳ cho các thành phần Tiện trụ bậc và tiện côn cũng khác nhau. Quá trình tiện côn thường tạo ra một bề mặt duy nhất với một thao tác cắt duy nhất. Điều này tạo ra bề mặt hoàn thiện mịn hơn, thuận tiện để đánh bóng.
Trong quá trình tiện bậc, có một số bề mặt. Mỗi bậc thêm hai bề mặt vuông góc, một song song với trục quay và một vuông góc với trục quay. Kiểu hình học này thường dễ có sự không nhất quán về độ hoàn thiện bề mặt. Đặc biệt, tại các điểm chuyển tiếp, tức là cạnh mà một bậc bắt đầu hoặc kết thúc, đôi khi khó tạo ra một góc hoàn hảo do bán kính mũi của dụng cụ cắt.
Ứng dụng phổ biến của tiện trụ và tiện côn
Bất kể những điểm so sánh khác nhau giữa tiện trụ và tiện côn, cả hai đều là những quy trình gia công quan trọng trong sản xuất.
| Ngành công nghiệp | Tiện trụ bậc | Tiện côn |
| Ô tô | Trục thẳng: trục, chốt, trục hộp số | Các thành phần của động cơ: thân van, đinh tán |
| Máy CNC | Trục chính, cán dụng cụ | Ghế côn chính xác cho giá đỡ dụng cụ, kẹp collet, thanh kéo |
| Thuộc về y học | Xây dựng thiết bị y tế: dụng cụ phẫu thuật, gậy hỗ trợ | Máy khoan răng, kim, đinh chỉnh hình |
| Dầu khí | Trục bơm, ống có nhiều đoạn | Vòi phun, mũi khoan côn |
| Điện tử | Trục động cơ, ống lắp, bộ truyền động | Chân kết nối, đầu hàn |
Khả năng gia công của Dachi
Dachi chuyên về gia công CNC có độ chính xác cao, cung cấp các giải pháp tiện tiên tiến cho nhiều ngành công nghiệp khác nhau. Chuyên môn của chúng tôi bao gồm các hình học phức tạp, dung sai chặt chẽ và bề mặt hoàn thiện vượt trội, cho dù để tạo mẫu hay sản xuất. Với các loại máy CNC khác nhau, chúng tôi xử lý hiệu quả các dịch vụ tiện CNC, bao gồm tiện trụ, tiện côn và các hoạt động gia công khác nhau. Liên hệ với chúng tôi để khám phá khả năng gia công của chúng tôi cho nhu cầu dự án của bạn.