

Tìm hiểu về hàn ma sát: Các loại và cách chúng hoạt động
Hàn không phải lúc nào cũng liên quan đến tia lửa, ngọn lửa hoặc kim loại nóng chảy. Trên thực tế, hàn ma sát là một quá trình hoàn toàn khác – không nóng chảy, không chất độn. Đây là phương pháp sạch, cường độ cao chỉ dựa vào áp suất và chuyển động để ghép các bộ phận lại với nhau.
Trong bài viết này, bạn sẽ tìm hiểu hàn ma sát là gì, quy trình diễn ra như thế nào và các loại hàn ma sát khác nhau được sử dụng trong sản xuất. Chúng tôi cũng sẽ thảo luận về những kim loại nào có thể hàn bằng kỹ thuật này, nó khác với hàn truyền thống như thế nào và các ngành công nghiệp được hưởng lợi từ nó.
Hàn ma sát là gì?
Đây là một quá trình trạng thái rắn nối hai vật liệu, thường là kim loại, mà không làm nóng chảy chúng. Quá trình này sử dụng ma sát và áp suất làm lực liên kết. Thay vì dựa vào chất độn hoặc nhiệt độ cao như các phương pháp truyền thống, quá trình này tạo ra nhiệt cục bộ thông qua chuyển động để tạo thành các mối nối chắc chắn, sạch sẽ.
Sau khi vật liệu được làm mềm bằng ma sát, áp lực được áp dụng để ép chúng lại với nhau. Kỹ thuật này hoàn hảo để ghép các kim loại giống nhau hoặc khác nhau như thép, nhôm hoặc titan.
Hàn ma sát hoạt động như thế nào?
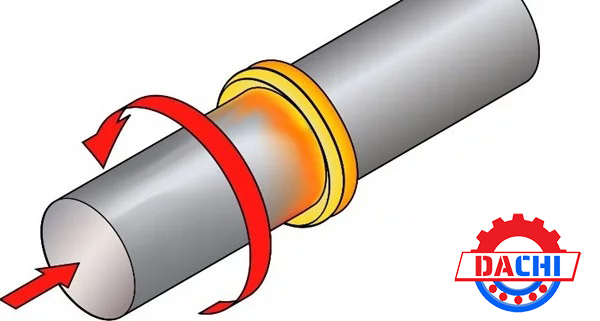
Hàn ma sát chuyển đổi chuyển động thành nhiệt, sau đó được giữ bằng áp suất để nối hai kim loại. Đây là một quá trình chính xác, tạo ra các mối nối chắc chắn với lượng chất thải tối thiểu. Sau đây là cách thức hoạt động, từng bước một.
Cơ sở của quá trình tạo nhiệt
Trong hàn ma sát, nhiệt được tạo ra bởi tác động cơ học. Một trong các thành phần quay (đối với hàn quay) hoặc trượt (đối với hàn tuyến tính) so với thành phần kia. Tác động này dẫn đến nhiệt độ cục bộ cao tại giao diện tiếp xúc để làm mềm vật liệu và chuẩn bị cho chúng liên kết.
Nhiệt độ sinh ra trong quá trình này luôn thấp hơn nhiệt độ nóng chảy của vật liệu. Điều này giúp vật liệu rắn nhưng đủ mềm để liên kết. Vì nhiệt được tập trung nên quá trình này hiệu quả và giảm thiểu biến dạng nhiệt.
Ứng dụng áp suất và hình thành mối hàn
Khi nhiệt độ đủ, vòng quay hoặc chuyển động dừng lại và áp lực rèn được áp dụng dọc theo trục của các bộ phận. Áp lực này nén giao diện đã mềm, loại bỏ mọi tạp chất trong đó và niêm phong vật liệu ở cấp độ phân tử.
Điều này dẫn đến một mối nối ma sát phẳng, rắn chắc. Giai đoạn áp suất này rất quan trọng vì nó biến nhiệt và chuyển động thành một liên kết mạnh mẽ với các đặc tính cơ học đáng chú ý.
Giai đoạn làm mát/đông đặc (Không nóng chảy)
Hàn ma sát không sử dụng kim loại nóng chảy như hàn nóng chảy. Khi lực rèn được tác dụng, phôi bắt đầu nguội và định hình tại chỗ. Nó nguội nhanh vì nhiệt bị hạn chế và không lan tỏa trên toàn bộ phôi.
Không cần chất độn, khí bảo vệ hoặc vệ sinh sau khi hàn. Bản chất trạng thái rắn của quy trình này dẫn đến ít biến dạng hơn và chất lượng mối hàn tốt hơn trên nhiều kim loại ma sát khác nhau.
Các loại hàn ma sát
Hàn ma sát có thể được tùy chỉnh dựa trên chuyển động được sử dụng, loại vật liệu và cấu hình mối nối. Mỗi loại hàn ma sát áp dụng nhiệt và áp suất khác nhau, nhưng tất cả đều có chung nguyên lý ghép nối trạng thái rắn.
1. Hàn ma sát quay (RFW)
Phương pháp phổ biến nhất là hàn ma sát quay. Trong quy trình này, một phôi quay với tốc độ cao trong khi phôi còn lại vẫn đứng yên. Áp lực dọc được áp dụng khi ma sát làm nóng giao diện. Khi đạt đến nhiệt độ thích hợp, quá trình quay dừng lại và áp dụng thêm áp lực để rèn mối nối ma sát.
RFW hoặc hàn quay lý tưởng cho các bộ phận hình trụ như trục, thanh hoặc ống và được sử dụng rộng rãi trong ngành công nghiệp ô tô và hàng không vũ trụ. Nó cũng tương thích với nhiều kim loại khác nhau, chẳng hạn như thép, titan hoặc hợp kim đồng, khiến nó trở thành một lựa chọn linh hoạt.
2. Hàn ma sát tuyến tính (LFW)
Thay vì xoay, hàn ma sát tuyến tính đẩy một thành phần qua lại theo chuyển động thẳng, tuyến tính. Khi các bề mặt cọ xát, nhiệt ma sát phát triển và kim loại mềm ra. Ngay khi nhiệt độ đủ, chuyển động dừng lại và áp lực rèn hoàn thành mối hàn.
LFW hoàn hảo cho các bộ phận có giao diện không tròn hoặc phẳng thường gặp trong các ứng dụng hàng không vũ trụ và gia công chính xác. Nó được ứng dụng rộng rãi để kết nối các cánh quạt với đĩa trong động cơ phản lực. Nó rất tuyệt vời để hàn các kim loại khó hàn bằng phương pháp nóng chảy, chẳng hạn như hợp kim titan và niken.
3. Hàn khuấy ma sát (FSW)
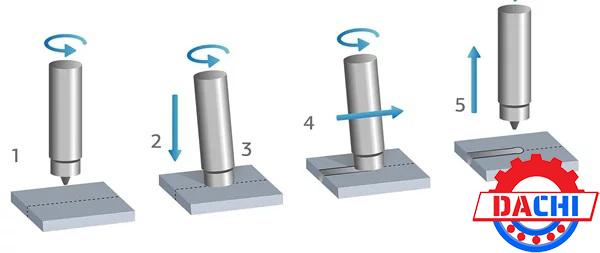
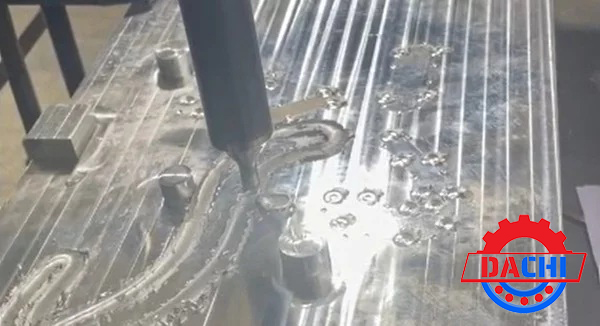
Hàn khuấy ma sát là một biến thể đặc biệt trong đó một công cụ quay, không phải kim loại, thực hiện công việc. Công cụ thâm nhập vào mối nối giữa hai vật liệu và trộn chúng lại khi di chuyển dọc theo đường nối.
Vì các bộ phận được giữ cố định, FSW lý tưởng cho các đường nối thẳng dài, chẳng hạn như tấm hoặc các thành phần kết cấu. Nó thường được sử dụng trong hàn nhôm và trong ngành vận tải và đóng tàu. Quy trình này tạo ra các mối nối ít bị biến dạng và không bị nóng chảy, do đó phù hợp với các tấm mỏng và kim loại nhạy nhiệt.
4. Hàn ma sát quỹ đạo
Trong hàn ma sát quỹ đạo, bộ phận chuyển động không quay hoàn toàn như trong hàn quay. Thay vào đó, nó di chuyển theo một đường tròn nhỏ (quỹ đạo), với ma sát vẫn được tạo ra tại giao diện mối nối. Khi đủ nhiệt được tạo ra, chuyển động quỹ đạo sẽ dừng lại và áp lực dọc được áp dụng để hoàn thiện mối hàn.
Phương pháp này phù hợp với các bộ phận không đối xứng hoặc lệch tâm khó có thể xoay hoàn toàn. Phương pháp này cung cấp khả năng kiểm soát chất lượng khi việc đạt được sự căn chỉnh hoàn hảo là thách thức. Phương pháp này hoạt động tốt trên nhiều loại kim loại, đặc biệt là khi cần các mối nối ma sát chính xác, nhưng việc xoay tiêu chuẩn không khả thi.
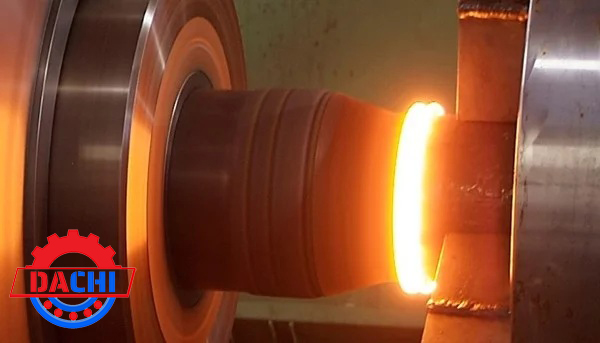
5. Hàn ma sát quán tính
Hàn ma sát quán tính là một trong những mối hàn quay. Trong đó, một mặt được gắn trên một bánh đà quay. Bánh đà tích tụ năng lượng trong khi quay, sau đó nó được ngắt khỏi nguồn điện và được làm cho chạm vào phần đứng yên. Năng lượng được lưu trữ tạo ra nhiệt ma sát cần thiết trong quá trình hàn.
Do khả năng dự đoán được năng lượng giải phóng bởi bánh đà, kỹ thuật này cung cấp tính nhất quán và khả năng kiểm soát vượt trội. Nó được áp dụng cho những ứng dụng mà khả năng lặp lại và mối nối có độ bền cao là rất quan trọng, chẳng hạn như các thành phần động cơ hàng không vũ trụ hoặc các bộ phận ô tô chịu ứng suất cao.
Những kim loại nào có thể hàn bằng phương pháp hàn ma sát?
Hàn ma sát có một trong những ưu điểm lớn nhất là có thể hàn nhiều loại kim loại, bao gồm cả những sự kết hợp khó, nếu không muốn nói là không thể, hàn bằng phương pháp nóng chảy truyền thống. Đây là một số loại kim loại phổ biến nhất trong hàn ma sát.
Thép và Nhôm
Thép và nhôm đều được sử dụng phổ biến trong sản xuất và hàn ma sát có thể kết nối chúng hiệu quả, thậm chí trong một số trường hợp là với nhau. Thép cacbon cao, thép không gỉ và thép dụng cụ đều phản ứng tốt với quy trình này, tạo ra các mối nối ma sát chắc chắn và đáng tin cậy.
Tuy nhiên, nhôm theo truyền thống khó hàn vì lớp oxit và độ dẫn nhiệt cao. Mặc dù có thể sử dụng các phương pháp như hàn laser, nhưng chúng thường gặp khó khăn về khả năng phản xạ và kiểm soát nhiệt. Với hàn ma sát và đặc biệt là hàn khuấy ma sát (FSW), các bộ phận nhôm có thể được ghép nối với độ bền cơ học vượt trội và ít biến dạng.
Hợp kim Titan
Titan và hợp kim của nó rất phổ biến trong các ngành công nghiệp hiệu suất cao như hàng không vũ trụ, quốc phòng và thiết bị y tế vì độ bền, khả năng chống ăn mòn và trọng lượng thấp. Tuy nhiên, chúng đặc biệt khó hàn bằng kỹ thuật nóng chảy do phản ứng của chúng ở nhiệt độ cao.
Quá trình hàn ma sát cung cấp một môi trường sạch và một môi trường được kiểm soát để ghép titan mà không đưa chất gây ô nhiễm vào hoặc gây ra điểm yếu. Hàn ma sát tuyến tính (LFW) và hàn ma sát quay (RFW) rất phù hợp cho các ứng dụng này.
Hợp kim gốc đồng
Đồng và hợp kim của nó (đồng thau và đồng thanh) khó hàn theo cách thông thường vì độ dẫn nhiệt cao và xu hướng tạo thành vùng giòn khi nóng chảy. Tuy nhiên, hàn ma sát tránh được những vấn đề này vì không cần phải nóng chảy.
Điều này cho phép tạo ra các mối nối chắc chắn trong các bộ phận bằng đồng được sử dụng trong hệ thống điện, hệ thống ống nước và bộ trao đổi nhiệt. Các phương pháp hàn quay và hàn quán tính thường được sử dụng nhất cho các kim loại ma sát này, đặc biệt là khi nối các bộ phận bằng đồng với thép hoặc nhôm trong các hệ thống lai.
Kim loại không giống nhau
Một trong những lợi thế đáng chú ý của hàn ma sát là khả năng kết hợp các kim loại không giống nhau, một nhiệm vụ mà hàn truyền thống thường gặp khó khăn. Cho dù đó là thép với nhôm, đồng với thép không gỉ hay titan với hợp kim niken, tất cả các kết hợp này đều có thể đạt được với quy trình kiểm soát phù hợp.
Vì không liên quan đến trạng thái nóng chảy, các vấn đề như khả năng tương thích kim loại, sự hình thành hợp chất liên kim loại và biến dạng nhiệt được giảm đáng kể. Các mối nối ma sát không giống nhau đặc biệt có lợi trong các thành phần lai có các yếu tố như trọng lượng, độ bền hoặc độ dẫn điện thay đổi, chẳng hạn như trong xe điện, cụm hàng không vũ trụ hoặc các công cụ đa kim loại.
Ưu điểm và hạn chế của hàn ma sát
Hàn ma sát cung cấp một số lợi thế về hiệu suất và quy trình so với các phương pháp truyền thống. Tuy nhiên, giống như bất kỳ kỹ thuật nào, nó cũng đi kèm với một số hạn chế cần cân nhắc.
Thuận lợi
- Do đó, nó không cần phải nấu chảy, tránh được các vấn đề như nứt, xốp và đông đặc.
- Nó tạo ra các mối nối có tính toàn vẹn và độ bền cơ học cao.
- Không cần vật liệu độn và không có vùng nhiệt độ quá cao.
- Đây là kỹ thuật thân thiện với môi trường vì không có tia lửa, khói hoặc khí bảo vệ.
- Thích hợp cho kim loại phản ứng và các hợp kim nhạy nhiệt khác.
- Các mối hàn sạch hơn và thường không cần xử lý hoàn thiện nhiều sau khi hàn.
Hạn chế
- Chỉ áp dụng cho các hình dạng cụ thể – phương pháp này hiệu quả nhất đối với các thành phần tròn hoặc đối xứng, đặc biệt là trong phương pháp quay.
- Chi phí thiết bị ban đầu cao.
- Không phù hợp với các bộ phận mỏng hoặc không đều vì chúng có thể bị biến dạng hoặc hỏng dưới áp lực.
- Việc thiết lập và căn chỉnh kém có thể làm mối hàn yếu đi hoặc dẫn đến hỏng mối hàn.
Các thiết bị khác nhau được sử dụng trong hàn ma sát
Thiết bị hàn được sử dụng ảnh hưởng đến bản chất và tính đồng nhất của bất kỳ quy trình hàn ma sát nào. Hãy cùng xem xét hai loại chính của máy hàn ma sát:
Máy hàn ma sát thủ công
Những máy này cần một người vận hành để thiết lập các thông số chính như tốc độ trục chính, thời gian ma sát, áp suất rèn và khoảng cách đảo. Người vận hành bắt đầu cũng như kết thúc từng bước của quy trình.
Vì những máy hàn này không có chức năng tự động hóa nên chúng không phải là lựa chọn tốt nhất cho sản xuất khối lượng lớn hoặc các nhiệm vụ đòi hỏi độ chính xác, nhưng chúng rất linh hoạt nếu bạn đang tùy chỉnh hoặc làm việc với nhiều loại vật liệu. Chúng đặc biệt hữu ích khi tạo ra các bộ phận đơn giản như thanh, thanh và các mảnh tròn nhỏ, hầu hết được làm bằng kim loại thông thường như thép và nhôm.
Chúng có giá cả phải chăng và dễ bảo trì, tuy nhiên, chất lượng mối hàn cuối cùng phụ thuộc vào trình độ chuyên môn của người vận hành, vì bất kỳ sai sót nhỏ nào cũng có thể dẫn đến mối hàn ma sát yếu.
Máy hàn ma sát điều khiển CNC
Ngược lại, máy hàn ma sát vận hành bằng CNC là tiêu chuẩn công nghiệp cho hàn tự động, chính xác. Những máy này được lập trình bằng máy tính kiểm soát tất cả các yếu tố của chu trình hàn, từ đầu đến cuối.
Hệ thống CNC thiết lập các thông số được xác định trước như tốc độ quay, lực dọc trục, thời gian dừng và chiều dài đốt cháy, tất cả đều được theo dõi và cập nhật theo thời gian thực trong quá trình thực hiện. Mức độ kiểm soát này cung cấp khả năng tránh lỗi của con người, cải thiện khả năng kiểm soát mối hàn và cũng cung cấp dung sai chặt chẽ hơn, điều này rất quan trọng khi làm việc với các kim loại khác nhau hoặc hình học phức tạp.
Các thành phần chính của máy hàn ma sát
- Trục chính: Có chức năng quay một phôi ở tốc độ cao với khả năng kiểm soát chính xác. Được chế tạo để xử lý mô-men xoắn lớn mà không bị mất căn chỉnh.
- Đồ gá: Giữ chặt các chi tiết gia công tại chỗ. Căn chỉnh đúng là điều cần thiết để tránh biến dạng và đảm bảo chất lượng mối hàn.
- Hệ thống kiểm soát áp suất: Áp dụng lực được kiểm soát khi tạo ra đủ nhiệt. Đảm bảo vật liệu liên kết hiệu quả mà không bị biến dạng quá mức.
- Hệ thống làm mát: Làm mát mối hàn bằng không khí hoặc nước. Giảm ứng suất dư và ngăn ngừa quá nhiệt.
- Bảng điều khiển: Cho phép người vận hành theo dõi và điều chỉnh tốc độ, áp suất và thời gian chu kỳ. Bảng điều khiển tiên tiến cung cấp dữ liệu thời gian thực và tối ưu hóa quy trình.
Ứng dụng của hàn ma sát
Hàn ma sát là phương pháp được sử dụng trong các ngành công nghiệp đòi hỏi mối hàn chắc chắn, đáng tin cậy, đặc biệt là khi các kỹ thuật hàn truyền thống không đáp ứng được yêu cầu.
Hàng không vũ trụ và ô tô
Nó được sử dụng trong ngành hàng không vũ trụ và ô tô, nơi các thành phần titan và nhôm được hàn. Nó đặc biệt phổ biến trong việc sử dụng trục truyền động, thành phần hệ thống nhiên liệu và van, nơi nó được sử dụng để hàn các mối nối nhẹ nhưng có độ bền cao giúp tăng hiệu quả nhiên liệu và tính toàn vẹn của cấu trúc.
Ngành công nghiệp dầu khí
Hàn ma sát được sử dụng trong ngành dầu khí để sản xuất ống khoan, vỏ và mối nối dụng cụ. Các thành phần này phải chịu được áp suất cao, ăn mòn và mài mòn. Sản phẩm cuối cùng là mối nối bền, không thấm nước, khi được chế tạo đúng cách, có thể hoạt động đáng tin cậy trong điều kiện khắc nghiệt dưới lòng đất.
Thiết bị & Công cụ Y tế
Trong lĩnh vực y tế, hàn ma sát được sử dụng để lắp ráp các dụng cụ phẫu thuật và các thành phần cấy ghép làm từ thép không gỉ hoặc titan. Phương pháp này đảm bảo quy trình sạch sẽ mà không có chất độn hoặc chất gây ô nhiễm. Ví dụ bao gồm thanh chỉnh hình, tay cầm phẫu thuật và các công cụ chính xác khác đòi hỏi các mối nối kim loại hợp vệ sinh và bền.
Xây dựng và máy móc hạng nặng
Hàn ma sát đóng vai trò quan trọng trong việc chế tạo xi lanh thủy lực, trục và các bộ phận chịu tải trong sản xuất máy móc hạng nặng. Nó tạo ra các mối hàn bền, chống mỏi có thể xử lý ứng suất cơ học và rung động, đảm bảo tuổi thọ lâu dài ngay cả trong môi trường làm việc khắc nghiệt.
Hàn ma sát so với kỹ thuật hàn truyền thống
Hàn ma sát khác biệt với các phương pháp truyền thống như hàn MIG hay hàn TIG, với những khác biệt chính về quy trình.
| Đặc trưng | Hàn ma sát | Hàn truyền thống |
| Sinh nhiệt | Được tạo ra bởi ma sát cơ học (không nóng chảy) | Được tạo ra bởi nguồn nhiệt bên ngoài (ví dụ, hồ quang, ngọn lửa gas) |
| Vật liệu tổng hợp | Hàn trạng thái rắn (không làm nóng chảy vật liệu) | Vật liệu được nấu chảy và kết hợp với nhau |
| Chất lượng hàn | Mối hàn tốt, sạch và ít biến dạng | Khả năng có nhiều vùng chịu ảnh hưởng của nhiệt hơn và khả năng bị lỗi |
| Xử lý sau khi hàn | Ít hoặc không cần điều trị | Thường đòi hỏi các bước tiếp theo như mài hoặc làm sạch |
| Tiêu thụ năng lượng | Tối thiểu | Tổng thể tăng lên do nguồn nhiệt bên ngoài |
| Trị giá | Thiết bị có giá cao hơn | Chi phí thiết bị có thể thay đổi, nhưng trung bình thấp hơn |
| Vật liệu độn | Không bắt buộc | Thường được yêu cầu |